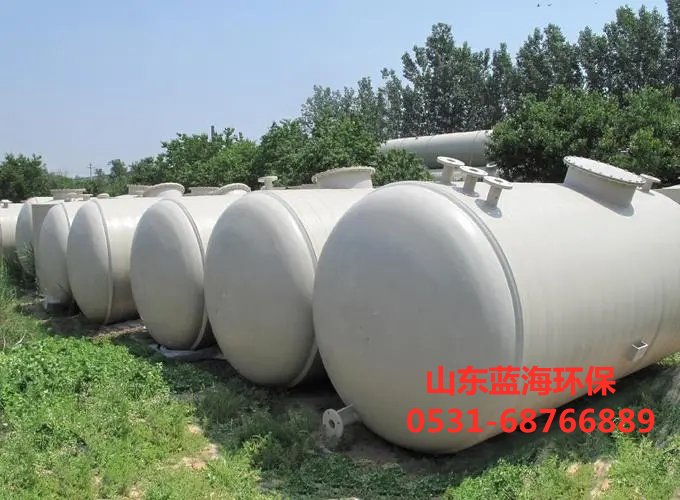
PP储罐的挤出成型工艺
在当今工业生产中,
PP储罐因其***异的耐腐蚀性、******的机械性能和较低的成本,被广泛应用于化工、食品、医药等多个***域。而挤出成型作为制造PP储罐的关键工艺之一,其技术细节与操作要点直接关系到储罐的质量与性能。本文将深入探讨PP储罐的挤出成型工艺,从原料准备到成品检验,全面解析这一复杂而精细的过程。
一、原料准备:奠定质量基础
一切始于原料。PP储罐的挤出成型***先要求选用高质量的聚丙烯颗粒作为原材料。这些颗粒需经过严格的筛选,确保无杂质、水分含量低,以避免在加工过程中产生气泡或缺陷。此外,根据储罐的具体使用要求,可能还需添加抗紫外线剂、阻燃剂等助剂,以增强储罐的环境适应性和安全性。原料的干燥处理同样重要,通常采用热风循环干燥机,将原料含水率控制在极低水平,为后续挤出过程创造******条件。
二、挤出机预热与调试:精准控制温度
挤出机的预热是工艺启动前的必要步骤。通过逐步升高机筒和模具的温度,使聚丙烯材料逐渐软化,达到***的熔融状态。温度的控制至关重要,过高可能导致材料降解,过低则影响流动性,增加挤出难度。因此,操作人员需依据材料***性,***设定各段温度,并进行试运行,调整螺杆转速、压力等参数,确保挤出过程平稳顺畅。
三、挤出成型:塑造罐体雏形
当一切准备就绪,熔融的聚丙烯在螺杆的推动下,通过***定设计的模具口模挤出,形成连续的管状或板状坯料。这一过程要求极高的精度与稳定性,任何微小的波动都可能影响到***终产品的尺寸精度和表面质量。为了获得所需的储罐形状,可能需要采用多层共挤技术,或是在挤出后立即进行弯曲、焊接等工序,初步构建出储罐的基本轮廓。
四、冷却定型:稳固形态的关键
挤出后的坯料需迅速进入冷却系统,通过水冷或风冷方式,使其快速固化定型。冷却速度直接影响到产品的结晶度、内应力分布及***终性能。过快的冷却可能导致内部应力集中,降低韧性;而过慢则会影响生产效率,增加成本。因此,合理的冷却方案设计,如分段冷却、温度梯度控制等,是确保储罐质量的重要环节。
五、切割与后处理:完善细节,提升品质
冷却定型后的储罐部件,根据设计要求进行***切割,去除多余部分,保证尺寸精准。随后,进行边缘打磨、焊缝处理等后处理工序,消除可能存在的锐角、毛刺,提高产品的安全性和美观度。对于需要加强的结构部位,还可能采用焊接、铆接等方式进行加固,确保储罐的整体强度。
六、质量检测与包装出厂:严格把关,安全交付
***后,每一件PP储罐都要经过严格的质量检测,包括但不限于外观检查、尺寸测量、压力测试、渗漏试验等,确保每一项指标均符合行业标准及客户要求。合格的产品将被妥善包装,防止运输过程中的损伤,***终安全送达客户手中。
总之,PP储罐的挤出成型工艺是一个涉及材料科学、机械工程、自动化控制等多学科交叉的复杂过程。每一步都需精心策划与执行,方能生产出既满足功能需求又兼具经济性的高质量储罐产品。随着技术的不断进步,未来挤出成型工艺将更加智能化、高效化,为PP储罐的应用拓展开辟更广阔的空间。