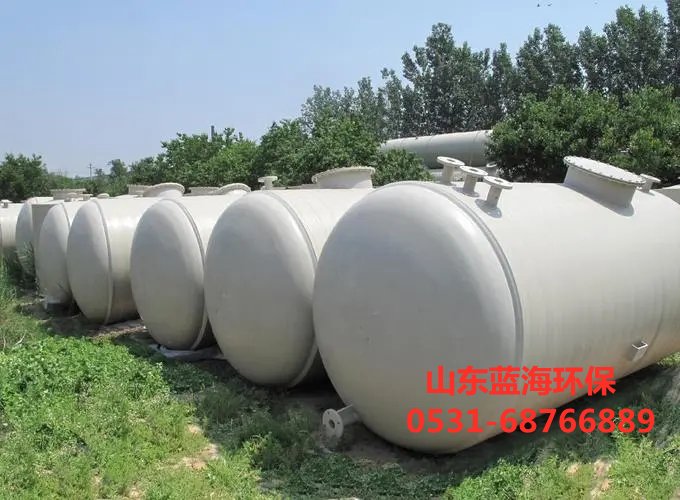
PP储罐的焊接步骤及薄弱焊接原因
在工业生产中,
PP储罐因其******的耐腐蚀性、无毒无味以及相对较低的成本,被广泛应用于化工、食品、医药等多个***域。然而,要确保PP储罐的质量和安全性,其焊接工艺至关重要。本文将详细介绍PP储罐的焊接步骤,并分析导致焊接薄弱环节的原因。
一、PP储罐的焊接步骤
1. 准备工作:
材料检查:确认所有焊接材料(包括PP板材、焊条等)符合质量要求,无杂质、裂纹或变形。
清洁表面:使用干净的布或溶剂彻底清洁待焊接的表面,去除油污、灰尘等杂质,确保焊接质量。
设计图纸:根据储罐的设计图纸,明确焊接位置、焊缝形式和尺寸要求。
2. 定位与固定:
根据图纸要求,对PP板材进行***的定位,使用夹具或点焊方式将其暂时固定,以防止在焊接过程中移动。
3. 选择焊接方法:
PP储罐常用的焊接方法包括热风焊接、挤出焊接和超声波焊接等。选择合适的焊接方法取决于板材厚度、焊缝形状和工作环境等因素。
4. 焊接操作:
预热:对于较厚的板材,可能需要进行预热处理,以减少焊接时的应力集中。
焊接:按照选定的焊接方法,均匀、连续地进行焊接。保持适当的焊接速度和温度,避免过热或过冷导致的焊接缺陷。
监控:在焊接过程中,密切监控焊缝的质量,及时发现并纠正问题。
5. 后处理:
冷却:焊接完成后,让焊缝自然冷却,避免急冷导致的应力裂纹。
打磨:对焊缝进行打磨处理,去除飞溅物、氧化皮等,使焊缝平整光滑。
检验:对焊缝进行外观检查,必要时进行无损检测,确保焊接质量符合标准。
6. 记录与标识:
记录焊接过程中的关键参数(如焊接温度、速度等),并对完成的焊缝进行标识,以便后续跟踪和管理。
二、薄弱焊接原因分析
尽管遵循了上述焊接步骤,但在实际操作中仍可能出现焊接薄弱环节。主要原因包括:
1. 材料因素:
材质不均:PP板材本身存在材质不均、杂质等问题,会影响焊接质量。
焊条质量:焊条质量不佳,如成分不纯、直径不均等,也会导致焊接强度下降。
2. 工艺因素:
焊接参数不当:焊接温度、速度、压力等参数设置不合理,会导致焊缝未熔合、夹渣等缺陷。
操作不规范:焊接过程中操作不规范,如焊接角度不正确、焊接速度不均匀等,都会影响焊接质量。
3. 环境因素:
湿度影响:高湿度环境下焊接,可能导致焊缝产生气孔、裂纹等缺陷。
温度波动:焊接环境温度波动***,会影响焊接材料的熔化速度和焊缝的冷却过程,从而增加焊接应力。
4. 设备因素:
焊接设备老化:长期使用的焊接设备可能存在性能下降、精度降低等问题,影响焊接质量。
辅助工具不足:缺乏必要的辅助工具(如夹具、预热器等),会增加焊接难度和不确定性。
5. 人员因素:
技能水平:焊接工人的技能水平和经验直接影响焊接质量。技能不足的工人可能无法准确掌握焊接参数和操作方法。
责任心:工人的责任心不强,可能导致在焊接过程中疏忽***意,忽略细节问题。
综上所述,要确保PP储罐的焊接质量,需要从材料、工艺、环境、设备和人员等多个方面进行全面控制。通过严格把控每个环节,可以有效减少焊接薄弱环节的出现,提高储罐的整体质量和安全性。