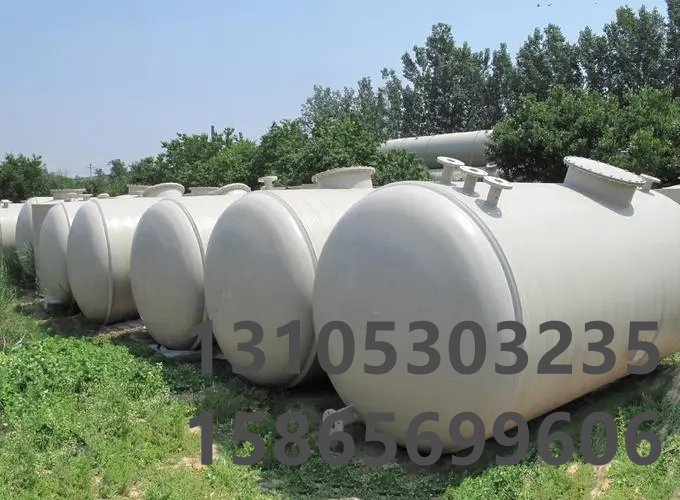
聚丙烯储罐热气焊接工艺——原理、流程与质量控制指南
聚丙烯PP储罐凭借***异的耐酸碱腐蚀性、力学韧性与卫生性能,已成为化工、环保、食品、医药等***域储存腐蚀性介质的核心设备。由于PP属于半结晶热塑性材料,玻璃化温度低、线膨胀系数***,传统机械连接或胶接难以保障储罐的密封性与结构强度,而热气焊接凭借焊缝强度高、密封性***、适配性强的***势,是PP储罐现场施工与维保的关键技术。本文将系统梳理该工艺的技术原理、全流程操作规范、质量控制标准及安全要点,为工程应用提供参考。
一、工艺核心原理与技术***性
热气焊接属于热塑性塑料熔焊范畴,其核心机理是:通过高温热风使聚丙烯母材表面与同牌号焊接填料受热至熔融流动状态,在持续均匀的压力下,熔融物料充分浸润、相互扩散并重新结晶,***终形成与母材性能一致的均质焊缝,实现同种材料的***连接。
相比其他连接工艺,该技术具备不可替代的***势:
1. 强度高:合格焊缝的拉伸强度可达母材的90%以上,远高于胶接或机械拼接的连接强度;
2. 适配性强:可应用于板材拼接、接管与罐体连接、罐底与罐壁连接、缺陷修补等多种场景;
3. 施工灵活:设备便携,***别适合***型储罐的现场安装与应急修补,无需***型起重或机加工设备;
4. 密封性***:无胶接的老化、脱落风险,长期储存腐蚀性介质不会出现渗漏。
二、前置准备:材料与设备管控
前置准备是保障焊接质量的核心前提,需从母材、填料、设备三个维度严格管控:
(一)基材与填料要求
1. 母材确认:***先需明确储罐用PP的牌号、壁厚、是否为共聚/均聚类型,要求母材表面平整、无油污、无划痕、无老化分层,厚度偏差需符合设计标准,禁止使用回收料占比过高的材料。
2. 填料匹配:必须选用与母材同牌号、同熔融指数的PP焊条,焊条直径根据母材厚度选择:36mm薄板选用Φ22.5mm焊条,815mm中厚板选用Φ34mm焊条,严禁使用不同材质的填料。
(二)设备与工具配置
1. 核心设备:选用可调温(工作范围150℃320℃)、可调风量的专用PP热气焊机,风嘴为仿形结构,宽度需匹配焊缝宽度,避免热风分散或集中灼伤;
2. 辅助工具:配备恒压压辊、焊缝清理工具(刮刀、角磨机、无尘布)、温度检测仪、焊缝量规等。
三、标准化作业流程
热气焊接需严格按“预处理定位焊接后处理”的标准化流程操作,全程需控制关键参数:
(一)坡口与表面预处理
这是避免焊缝缺陷的基础工序:
1. 根据板厚设计坡口:厚度<6mm的板材开单面V型坡口,角度30°45°,钝边12mm;厚度≥6mm开双面V型坡口,角度25°35°,钝边0.51mm;
2. 清理坡口及两侧20mm范围内油污、氧化层、毛刺,用丙酮擦拭至无尘布无污渍,处理完成的坡口需在4小时内完成焊接,避免二次污染。
(二)组对与定位
1. 组对间隙严格控制在0.51mm:间隙过***易出现过量熔融料、收缩变形,间隙过小会导致未焊透;
2. 用定位焊固定焊缝走向,定位焊间距200300mm,焊缝长度不小于50mm,对接管、罐底等应力集中部位需增加定位焊密度;
3. 强制对齐错边量:板材拼接错边≤10%壁厚且不超过1mm,接管与罐体连接错边≤0.5mm。
(三)分段焊接操作
焊接过程需严格执行分段退焊工艺,避免整体热变形:
1. 参数控制:热风温度根据母材厚度调整:壁厚36mm用220℃240℃,壁厚815mm用230℃250℃,禁止超过260℃,避免PP热降解;风压控制在0.050.15MPa,风嘴距坡口表面510mm。
2. 分层施焊:
打底焊:从分段起始位置从中间向两端施焊,焊条与母材夹角保持45°,匀速向前推进,压辊紧跟热风后端施加0.050.1MPa压力,确保熔融料充分填充间隙,无虚焊、气孔;
填充焊:分层堆积焊缝至高于母材表面12mm,每层焊接前需清理上层焊渣,每层厚度不超过焊条直径的1.5倍,焊接温度可略高于打底焊510℃,保证层间熔合;
盖面焊:慢速匀速施焊,控制热输入避免烧穿,焊缝表面需平整光滑,与母材过渡平缓。
(四)焊缝后处理
1. 自然冷却30分钟后方可触碰,禁止强制冷激或施加外力,避免焊缝内应力开裂;
2. 用刮刀将焊缝多余熔融料刮平,转角部位需修成圆弧过渡,避免应力集中;
3. 清理焊缝两侧的焊烟与残渣,保持焊缝表面整洁。
四、常见缺陷成因与规避方案
热气焊接对工艺参数敏感度高,需针对性防控三类典型缺陷:
(一)未焊透/虚焊
成因:温度过低、风速不足、间隙过***、焊接速度过快,导致熔融不充分;
规避:预热调整至合适温度,将间隙控制在标准范围,保持每分钟1015cm的匀速焊接速度。
(二)气孔/夹渣
成因:坡口清理不到位、焊条受潮、焊接时压辊压力不足导致气泡未排出;
规避:焊前彻底清理坡口,焊条提前干燥2小时,控制压辊压力均匀,填充层逐层清理焊渣。
(三)烧穿/翘曲变形
成因:温度过高、风嘴局部集中加热、焊缝背部无支撑、焊接速度过慢;
规避:严格按壁厚设置焊接温度,对薄壁储罐采用背面衬垫板支撑,控制焊接速度避免局部过热。
五、质量检验与验收标准
PP储罐焊缝需满足以下标准,方可投入使用:
(一)外观检验(100%全检)
焊缝表面无气孔、裂纹、烧穿、夹渣,表面光滑平整,咬边深度≤0.1mm,错边量符合工艺要求;
(二)性能检验
1. 针对接管焊缝、罐底焊缝等关键受力部位,抽检率不低于20%,采用剪切试验,合格标准为断裂出现在母材区域,而非焊缝区;
2. 需做破坏性验证的焊缝,需按GB/T 19532《塑料 焊缝的拉伸试验方法》相关要求执行——实际上该标准规定了焊缝拉伸试验试样的制备与测试方法,其结构与尺寸需根据焊缝类型、板材厚度等确定,并非统一要求具体数值;
3. 盛装介质的储罐必须做压力试验:注水后按设计压力保压30分钟,无渗漏即为合格。
六、安全防护与注意事项
1. 作业人员需佩戴耐高温手套、护目镜、防尘口罩,避免高温灼伤、飞溅物料入眼;
2. 存储PP的位置需远离焊接热源,距离作业点不小于5米,作业点周边5米内无易燃易爆物品,现场配备干粉灭火器;
3. 作业环境温度需高于5℃,风力≥5级时需设置防风屏障,低温环境下可对母材局部预热至30℃再施焊;
4. 焊接设备使用前需检查漏风、漏电,作业结束后需先关停热风,待出风口冷却后再收纳设备。
结语
热气焊接是PP储罐安全运行的核心保障技术,其质量直接决定储罐的密封性与使用寿命。实际工程中需严格遵循“材料匹配、参数可控、工序规范、检验到位”的原则,结合现场作业环境灵活调整工艺参数,可有效提升焊接合格率,保障PP储罐在腐蚀环境下的长期稳定运行。