聚丙烯储罐切割焊接:严守安全防线,筑牢品质根基
在化工、环保、食品等行业的物料存储体系中,
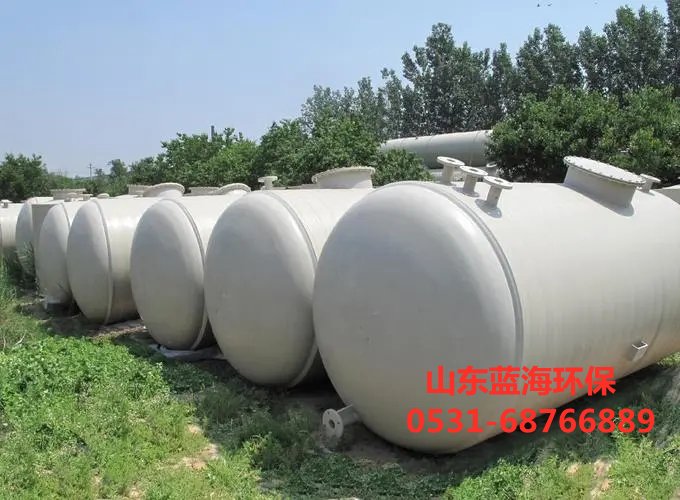
聚丙烯储罐凭借其***异的耐腐蚀性、轻质高强、无毒环保等***性,成为储存各类液体、气体介质的核心设备。而切割与焊接作为聚丙烯储罐制造、维修及改造的关键环节,直接决定着储罐的结构完整性、密封可靠性与运行安全性。聚丙烯材料***殊的热塑性属性,对温度变化极为敏感,一旦操作环节把控不当,极易引发材料变形、焊缝缺陷、性能衰减等问题,甚至埋下泄漏、爆炸等安全隐患。因此,精准掌握聚丙烯储罐切割焊接的核心注意事项,既是保障施工质量的必然要求,更是守护人员安全与生产稳定的关键底线。
前期筹备:筑牢操作根基,规避潜在风险
前期筹备是切割焊接工作的核心前提,任何细节的疏漏都可能引发后续操作的连锁问题,唯有从材料、设备、方案、人员四方面做足准备,才能为后续操作奠定坚实基础。
材料层面的把控需贯穿全流程。***先要对聚丙烯板材与焊材进行严格的入场检验,重点核查板材的规格厚度、抗拉强度、耐腐蚀性能是否与储罐设计要求完全匹配,杜***使用存在裂纹、气泡、杂质超标的不合格材料。焊材的选择必须与母材同牌号、同性能,***先选用正规厂家生产的专用聚丙烯焊条,且焊条需提前进行烘干处理,避免因受潮导致焊接时产生气孔缺陷。同时,需提前对原材料进行预处理,若材料表面附着油污、灰尘、氧化层,必须使用专用清洗剂彻底清洁,清洁后及时用干净纱布擦干,防止杂质在焊接过程中混入焊缝,影响焊接强度。
设备调试与工装准备需精准到位。切割设备***先选用数控等离子切割机或专用塑料切割机,确保切割精度与切口平整度,避免使用传统砂轮切割机,防止因摩擦产生高温导致材料局部碳化。焊接设备应选用性能稳定的热风焊枪或挤出焊机,使用前必须全面检查设备的电路、气路、加热系统是否正常,确保焊枪温度能够精准调控,且送风均匀稳定。同时,需准备专用的焊接工装夹具,通过夹具将待焊接的板材牢牢固定,防止焊接过程中因材料热胀冷缩产生位移,确保焊缝间隙均匀一致,为焊接质量提供保障。
技术方案与人员培训需同步落实。施工前需结合储罐的结构***点、板材厚度、作业环境,制定详细的切割焊接专项方案,明确切割路径、焊接工艺参数、质量验收标准、应急处置流程等核心内容,尤其针对厚板焊接、异形结构切割等难点环节,需提前进行工艺模拟试验,确定******操作方案。所有参与操作的人员必须经过专业培训,熟练掌握聚丙烯材料的***性、设备操作规范、焊接工艺要点,同时持有相关资格证书,培训合格后方可上岗,确保操作人员具备应对突发问题的专业能力。
切割操作:精准把控细节,确保切口品质
切割环节的核心目标是获得平整、无缺陷的切口,为后续焊接创造******条件,任何操作偏差都可能导致切口变形、毛刺过多,进而影响焊接质量,因此必须严守操作规范,精准把控每一个细节。
切割方法的选择需适配材料***性。对于厚度在5毫米以下的聚丙烯薄板,***先选用热风切割或专用刀具切割,热风切割通过精准控制热风温度,既能保证切割效率,又能避免切口过热变形;对于厚度超过5毫米的厚板,可采用数控等离子切割,但需严格控制切割速度与等离子弧能量,防止高温导致材料边缘熔化过度,形成熔塌缺陷。无论采用何种切割方式,均严禁使用火焰切割,聚丙烯材料遇明火极易燃烧,不仅会破坏材料性能,还可能引发火灾事故,风险极高。
切割参数的调控需兼顾精度与质量。切割前需根据板材厚度预设切割参数,热风切割时,热风温度应控制在180℃-220℃之间,温度过低会导致切割不彻底,温度过高则会造成材料碳化;切割速度需保持匀速,一般控制在10-20厘米/分钟,速度过快易导致切口不平整,速度过慢则会加剧材料受热变形。等离子切割时,需根据板材厚度调整电流与电压,厚板适当增***电流,同时配合合理的切割速度,确保切口垂直度与平整度,切割过程中严禁随意调整参数,避免切口质量波动。
切口处理与防护需及时规范。切割完成后,需立即对切口进行打磨处理,使用专用砂纸或打磨机去除切口边缘的毛刺、熔渣,打磨力度要均匀,避免过度打磨导致切口尺寸偏差。打磨完成后,需再次用专用清洗剂清洁切口表面,去除打磨产生的粉尘与杂质,清洁后及时用干净塑料薄膜覆盖切口,防止后续存放或转运过程中沾染油污、灰尘,为焊接环节预留洁净的操作界面。
焊接操作:严守工艺标准,铸就可靠焊缝
焊接是聚丙烯储罐成型的核心环节,焊缝质量直接决定储罐的密封性能与承压能力,任何操作失误都可能导致焊缝出现气孔、裂纹、未熔合等缺陷,因此必须严格遵循焊接工艺规范,全方位把控焊接全流程。
焊接工艺的选择需匹配工况需求。对于厚度较薄的聚丙烯板材,***先采用热风焊接,利用热风将母材与焊条同时加热至熔融状态,通过压力使两者融合成型,操作灵活且成本较低;对于厚度较***、对焊缝强度要求较高的储罐,应选用挤出焊接,通过挤出机将熔融的聚丙烯材料均匀填充至焊缝间隙,焊缝强度高、成型质量***,适用于承压要求高的关键部位。焊接前需对焊接区域进行预热处理,预热温度控制在120℃-150℃,预热时间根据板材厚度确定,一般厚板预热时间需适当延长,确保焊接区域温度均匀,避免因温差过***导致焊接应力集中。
焊接参数的把控需精准严谨。热风焊接时,焊枪温度需稳定在230℃-250℃,温度过低会导致焊条与母材熔合不充分,温度过高则会使材料分解产生有害气体,同时加剧材料老化;焊枪与工件的夹角应保持在45°-60°,便于热风均匀加热焊接区域;送条速度与焊接速度需协调一致,确保焊条能够均匀熔入焊缝,避免出现堆焊或漏焊现象。挤出焊接时,需严格控制挤出机的温度与挤出速度,确保熔融材料流动性******,同时配合匀速的焊接移动,保证焊缝成型均匀饱满,焊缝宽度与高度需符合设计要求,严禁出现宽窄不一、高低不平的情况。
焊接操作的细节需规范有序。焊接前需再次确认焊接区域的清洁度,确保无油污、灰尘、水分残留;焊接过程中,焊枪或挤出头需保持稳定,避免晃动导致焊缝不均匀;焊缝的焊接顺序需遵循由内向外、分段对称焊接的原则,减少焊接应力的集中,防止板材因热胀冷缩产生变形;对于多层焊接,需确保前一层焊缝冷却至常温后再进行下一层焊接,且层间需彻底清理熔渣,避免夹渣缺陷;焊接完成后,需用专用工具对焊缝进行整形,使焊缝表面平整光滑,符合质量验收标准。
质量把控:全程跟踪检测,筑牢品质防线
质量把控是切割焊接工作的收尾环节,也是保障储罐安全运行的***后一道防线,必须从过程监控与成品检测两方面入手,全方位排查质量隐患,确保每一个环节、每一道焊缝都符合标准要求。
过程监控需贯穿操作全程。在切割与焊接过程中,需安排专人进行全程跟踪检查,重点监控切割参数、焊接温度、焊接速度等关键指标是否与工艺方案一致,及时纠正操作人员的违规操作;同时观察材料是否存在变形、变色、异味等异常情况,若发现材料因高温出现分解、碳化现象,需立即停止操作,排查原因并调整参数后再继续施工。对于关键部位的焊接,需留存焊接过程的影像资料,便于后续追溯与质量核查,确保操作过程可追溯、可管控。
成品检测需全面细致。切割完成后,需对切口质量进行检测,检查切口是否平整、无毛刺、无裂纹,切口垂直度偏差需控制在允许范围内;焊接完成后,需先对焊缝外观进行目视检查,查看焊缝是否成型均匀、无气孔、无裂纹、无未熔合等表面缺陷,焊缝宽度与高度需符合设计要求。外观检查合格后,需采用专业检测手段对焊缝内部质量进行检测,对于承压要求较高的储罐,可采用超声波检测或射线检测,排查焊缝内部是否存在夹渣、气孔等隐蔽缺陷;同时,对焊缝进行强度检测,通过水压试验或气压试验,检测焊缝的承压能力与密封性能,试验压力需严格按照储罐设计压力执行,保压时间符合规范要求,确保无泄漏、无变形方可判定合格。
安全防护:强化风险防控,守护生命安全
聚丙烯材料在切割焊接过程中,易产生高温、有害气体、粉尘等风险因素,安全防护是保障操作人员生命安全的核心底线,必须从个人防护、环境管控、应急处置三方面筑牢安全防线。
个人防护需全面到位。操作人员必须佩戴齐全的个人防护装备,穿戴耐高温的工作服、防护手套,防止高温烫伤;佩戴防尘口罩与护目镜,避免切割产生的粉尘与焊接产生的有害气体进入呼吸道与眼睛;在通风不***的作业空间内,还需佩戴防毒面具,确保呼吸安全。同时,操作人员需佩戴安全帽,遵守现场安全操作规程,严禁在作业区域吸烟、使用明火,防止引发火灾。
环境管控需严格规范。切割焊接作业区域必须保持******通风,可采用自然通风与机械通风相结合的方式,及时排出作业过程中产生的有害气体与粉尘,降低作业环境中的有害物浓度;作业区域需设置明显的安全警示标识,严禁无关人员进入,防止意外伤害;同时,作业区域需配备充足的消防器材,如干粉灭火器、灭火毯等,且确保消防器材处于有效状态,便于突发火灾时及时处置。
应急处置需快速高效。施工前需制定完善的应急处置预案,明确火灾、中毒、烫伤等突发情况的处置流程与责任分工;操作人员需熟练掌握应急处置技能,定期开展应急演练,确保突发情况发生时能够快速响应、科学处置。一旦发生火灾,需立即切断设备电源,使用合适的消防器材进行灭火,严禁用水扑灭聚丙烯材料引发的火灾,防止火势蔓延;若操作人员出现中毒、烫伤等意外情况,需立即将其转移至安全区域,进行初步急救处理,并及时拨打急救电话,确保人员安全。
聚丙烯储罐的切割焊接,是一项兼具专业性与严谨性的技术工作,每一个环节都承载着储罐的质量安全与运行稳定。从前期筹备的细致周全,到切割焊接的精准把控,再到质量检测的严格严谨,以及安全防护的全面到位,每一个步骤都容不得丝毫懈怠。唯有严守操作规范,将专业与细致融入每一个操作细节,才能打造出结构牢固、焊缝可靠、性能稳定的聚丙烯储罐,为各行业物料存储筑牢安全屏障,助力产业高质量发展行稳致远。