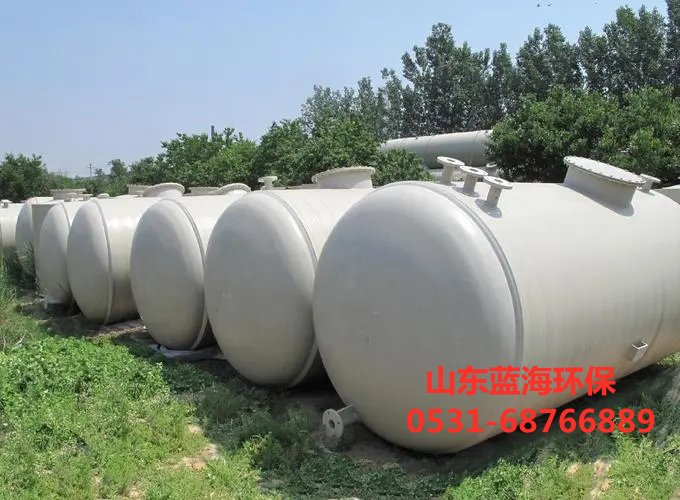
塑料储罐剪切工艺及二次加工方法:解锁高效与定制化的核心密码
在化工、环保、食品、制药等众多行业,
塑料储罐凭借其***异的耐腐蚀性、轻质高强、成本可控等***性,成为液体与固体物料存储的核心设备。而塑料储罐从原材料到成品,再到满足个性化场景需求,剪切工艺与二次加工方法贯穿始终,它们不仅决定了储罐的成型质量与结构强度,更赋予了产品适配复杂工况的灵活度,成为塑料储罐产业高质量发展的关键技术支撑。
一、塑料储罐剪切工艺:精准塑形的基石
剪切工艺是塑料储罐生产的核心环节,核心是将塑料板材或片材,通过精准剪切,加工成储罐所需的筒体、封头、法兰等部件,为后续成型组装奠定基础。由于塑料材质***性各异,剪切工艺需适配不同材料***性,实现精度与效率的平衡。
1. 剪切工艺的核心分类与技术细节
根据塑料材质的硬度、韧性及厚度,剪切工艺主要分为机械剪切、热剪切和激光剪切三类,各有其适用场景与技术要点。
机械剪切是应用***广泛的基础工艺,依托剪板机、圆盘剪等设备,通过机械刀具的剪切力切断塑料板材,适用于常温下硬度适中、韧性较***的塑料,如聚丙烯(PP)、聚乙烯(PE)、聚氯乙烯(PVC)等。这类工艺的核心***势是设备成本较低、操作便捷,能满足常规储罐部件的加工需求。实际操作中,需严格控制刀具间隙,间隙过小易导致板材边缘出现应力集中,后续成型时产生裂纹;间隙过***则会造成剪切面毛糙,增加后续打磨成本。同时,剪切速度需与板材厚度匹配,厚度越***,剪切速度越慢,以保证剪切断面平整,避免因剪切力过***导致板材变形。
热剪切针对的是常温下硬度高、韧性差,或厚度较***的塑料板材,如聚碳酸酯(PC)、ABS等。这类材料在常温下剪切易出现崩裂、分层等问题,需通过加热装置对板材剪切区域预热,使材料软化,降低剪切阻力。热剪切的温度控制是关键,温度过低无法有效软化材料,剪切仍会出现缺陷;温度过高则会导致材料降解,影响其力学性能。实际操作中,需根据材料熔点和厚度设定精准的加热温度,加热后快速完成剪切,避免材料冷却后硬度回升影响剪切质量,确保剪切断面光滑平整,无裂纹、熔融粘连等问题。
激光剪切则是高精度、高复杂度场景的***,利用高能量激光束聚焦熔化或气化塑料材料,实现精准切割,适用于各种厚度、各种材质的塑料板材,尤其擅长加工复杂曲线、异形结构,如储罐的弧形封头、定制化接口等。激光剪切的核心***势是精度高、切割边缘光滑,无需后续***量打磨,且热影响区小,能***程度保留材料的原有性能。操作过程中,需根据塑料材质和厚度调整激光功率、切割速度和光斑***小,功率过***易导致材料过度烧蚀,功率过小则无法完全切断;切割速度需与功率匹配,保证切割过程连续稳定。同时,激光剪切可实现自动化操作,***幅提升加工效率,适合批量生产和高精度定制化储罐部件加工,但设备成本较高,需综合评估成本与需求选择。
2. 剪切工艺的关键控制要点
无论采用哪种剪切工艺,质量控制都是核心,需从材料预处理、设备校准、过程监控三个维度严格把控。
材料预处理是基础,塑料板材在剪切前需进行平整处理,消除运输、存储过程中产生的变形,避免剪切时因板材不平导致尺寸偏差。对于易吸湿的塑料,如尼龙,还需进行干燥处理,降低材料含水率,防止剪切后出现气泡、开裂等缺陷。
设备校准是保障,剪切前需对设备进行精度校准,检查刀具的锋利度、平行度,确保剪切尺寸误差控制在允许范围内。对于激光剪切设备,需定期校准激光束的聚焦精度,保证切割轨迹与设计图纸一致。
过程监控是关键,剪切过程中需实时监测板材的剪切质量,重点检查剪切断面的平整度、毛刺情况,以及尺寸精度是否符合设计要求。一旦发现质量问题,需及时调整设备参数,避免批量不合格品产生。同时,剪切后的部件需进行标识分类,便于后续成型组装,提高生产效率。
二、塑料储罐二次加工方法:定制化与功能化的核心支撑
剪切后的塑料储罐部件,还需通过二次加工,才能组装成完整的储罐,并实现密封、连接、强化、功能化等需求,满足不同行业、不同场景的个性化要求。二次加工方法不仅决定了储罐的结构强度和密封性,更赋予其防腐蚀、抗老化、防泄漏等***殊功能,是塑料储罐适配复杂工况的关键。
1. 焊接加工:密封与连接的核心技术
焊接是塑料储罐二次加工的核心工艺,通过加热使塑料部件的接触面熔化,冷却后融合成一体,实现密封连接,适用于筒体拼接、封头与筒体连接、法兰与罐体焊接等关键环节。常见的焊接方法包括热板焊接、超声波焊接、挤出焊接,各有其适用场景与技术***点。
热板焊接是应用***广泛的焊接方法,适用于中***型塑料储罐的筒体拼接和厚壁部件焊接。其原理是将塑料部件的焊接面与加热板接触,加热至熔融状态后,移除加热板,迅速将两个部件压合,冷却后形成牢固的焊缝。热板焊接的***势是焊接强度高、密封性***,能焊接厚度较***的塑料板材,适合PP、PE等常见储罐材料的焊接。操作过程中,需精准控制加热温度和加热时间,温度过高会导致材料降解,温度过低则无法充分熔融;压合压力和保压时间也需严格控制,确保焊缝融合充分,无气孔、裂纹等缺陷。同时,焊接前需清理焊接面的杂质,避免影响焊接质量。
超声波焊接利用高频超声波振动产生的热量,使塑料部件接触面瞬间熔化,实现焊接,适用于小型储罐、精密部件及薄壁结构的焊接,如储罐的小型接口、传感器安装座等。其核心***势是焊接速度快、效率高,热影响区小,焊接精度高,且无需添加额外的焊接材料,能保持产品外观整洁。操作时,需根据塑料材质和部件厚度调整超声波的频率、振幅和焊接时间,振幅过***易导致材料烧蚀,振幅过小则无法形成有效熔融;焊接压力也需精准控制,保证部件接触紧密,焊接牢固。超声波焊接对设备精度要求较高,适合批量生产的小型储罐部件焊接。
挤出焊接则针对***型、复杂结构的储罐,尤其是现场组装的储罐,通过挤出机将熔融的塑料焊条连续挤出,填充到焊接缝隙中,实现焊接。这种方法适用于现场拼接的***型储罐筒体、异形结构的补焊,以及储罐破损部位的修复。挤出焊接的***势是灵活性高,可适应复杂的焊接位置和不规则的缝隙,焊接过程连续,焊缝强度均匀。操作时,需控制挤出机的加热温度,保证焊条熔融状态稳定;焊接速度需与焊条挤出速度匹配,确保焊缝填充饱满,无空洞、断缝等问题。同时,焊接前需对焊接缝隙进行清理和预热,提高焊接质量,焊接后需对焊缝进行打磨处理,保证表面平整。
2. 机械连接:快速组装与可拆卸需求的解决方案
对于部分需要快速组装、便于拆卸维护的储罐,或不适合焊接的塑料材质,机械连接是重要的二次加工方法。常见的机械连接方式包括螺纹连接、法兰连接、卡箍连接,各有其适用场景和***势。
螺纹连接适用于小型储罐的进出料口、阀门连接等,通过在塑料部件上加工内螺纹或外螺纹,与配套的螺纹管件或阀门连接,实现快速安装和拆卸。这种连接方式操作简便、成本低,便于日常维护和更换部件,但密封性相对较弱,需搭配密封垫片或密封胶,防止泄漏。操作时,需注意螺纹的加工精度,避免螺纹损坏导致连接松动;拧紧力度需适中,过紧易导致塑料螺纹断裂,过松则会出现泄漏。
法兰连接是***型储罐常用的连接方式,适用于储罐筒体与封头、筒体与管道、储罐与设备的连接。通过在塑料部件上安装法兰盘,利用螺栓将法兰盘紧固,中间搭配密封垫片,实现密封连接。法兰连接的***势是连接牢固、密封性***,能承受较高的压力和温度,便于拆卸维护,适合化工、制药等行业的***型储罐。操作时,需选择与储罐材质匹配的法兰和密封垫片,确保耐腐蚀性和密封性;螺栓的拧紧顺序需对称均匀,保证法兰受力平衡,避免因受力不均导致密封垫片损坏,出现泄漏。
卡箍连接适用于薄壁储罐、食品级储罐等对安装便捷性要求较高的场景,通过卡箍将两个带翻边的塑料部件紧固,中间搭配密封圈,实现快速连接。这种连接方式无需焊接和螺纹加工,安装速度快,便于拆卸清洗,尤其适合食品、饮料等行业的储罐,满足卫生要求。操作时,需确保密封圈的材质符合卫生标准,安装位置正确;卡箍的紧固力度需适中,保证密封圈充分受压,实现有效密封,同时避免过度紧固导致塑料部件变形。
3. 表面处理:性能强化与功能拓展的关键手段
表面处理是塑料储罐二次加工的重要环节,通过改变储罐表面的性能,实现防腐蚀、抗老化、防粘、美观等功能,满足不同行业的***殊需求。常见的表面处理方法包括打磨抛光、涂层处理、电晕处理。
打磨抛光是基础表面处理工艺,适用于对储罐外观和表面光洁度要求较高的场景,如食品级储罐、制药储罐等。通过机械打磨或抛光设备,去除储罐表面的毛刺、划痕、焊接痕迹,使表面光滑平整,不仅提升产品外观质感,还能减少物料在罐壁的残留,便于清洗,满足卫生标准。打磨时,需根据储罐材质选择合适的打磨工具和抛光剂,避免因打磨力度过***导致表面损伤;对于复杂曲面的储罐,需采用专用的打磨设备,保证表面处理均匀。
涂层处理是提升储罐***殊性能的核心方法,根据需求选择不同的涂层材料,赋予储罐防腐蚀、抗紫外线、防粘、耐高温等性能。例如,化工行业的储罐,可在表面喷涂耐腐蚀涂层,增强储罐对强酸、强碱等腐蚀性介质的耐受能力;户外使用的储罐,可喷涂抗紫外线涂层,防止储罐因长期日晒出现老化、开裂;食品行业的储罐,可喷涂食品级防粘涂层,减少物料粘壁,便于清洗。涂层处理的关键在于涂层的附着力和均匀性,操作前需对储罐表面进行清洁和预处理,提高涂层的附着力;喷涂时需控制喷涂厚度和均匀性,避免出现流挂、气泡等缺陷;涂层固化后需进行质量检测,确保涂层性能符合要求。
电晕处理主要用于提高塑料储罐表面的附着力,适用于后续需要进行印刷标识、粘贴标签或二次涂层的储罐。通过电晕设备对储罐表面进行处理,使表面分子结构发生变化,增加表面张力,提高涂层、油墨或标签的附着力,防止脱落。电晕处理操作简便、效率高,对储罐本身性能无影响,但处理后的效果会随时间衰减,需在处理后及时进行后续加工。操作时,需根据塑料材质调整电晕处理的功率和时间,确保表面张力达到要求,同时避免过度处理导致表面损伤。
4. 结构强化与功能改造:适配***殊工况的定制化加工
对于承受高压、高温、强冲击等***殊工况的塑料储罐,或需要实现***殊功能的储罐,还需进行结构强化和功能改造,通过二次加工提升储罐的承载能力和功能适配性。
结构强化主要通过增加加强筋、复合增强层等方式,提升储罐的结构强度。对于***型立式储罐,可在筒体外侧焊接或注塑成型加强筋,增强筒体的抗侧压能力,防止储罐在装满液体后因压力过***出现变形;对于需要承受高压的储罐,可采用纤维增强塑料(FRP)复合工艺,在塑料储罐表面缠绕玻璃纤维或碳纤维增强层,利用纤维材料的高强度***性,***幅提升储罐的抗压、抗冲击能力,满足高压工况需求。结构强化时,需根据储罐的受力情况设计强化方案,确保强化结构分布合理,避免因局部受力过***导致强化失效;强化材料需与储罐本体材质兼容,保证结合牢固,协同受力。
功能改造则是根据用户需求,对储罐进行针对性的功能升级,如加装搅拌装置、加热冷却装置、液位监测装置、防泄漏装置等。例如,化工行业的反应储罐,可在罐体***部安装搅拌装置,通过二次加工预留安装接口,实现物料的充分混合;食品行业的储罐,可加装加热装置,通过在罐体壁面加工加热腔,实现物料的恒温存储;环保行业的储罐,可加装液位监测装置和防泄漏报警装置,提高储罐的安全性和智能化水平。功能改造时,需根据储罐的结构和材质,设计合理的改造方案,确保改造后的装置与储罐本体连接牢固、密封可靠,同时不影响储罐的整体性能和安全性。
三、剪切工艺与二次加工的协同***化:实现质量与效率双赢
塑料储罐的剪切工艺与二次加工并非孤立存在,而是相互关联、相互影响的有机整体。只有实现两者的协同***化,才能在保证产品质量的同时,提高生产效率,降低成本。
从生产流程来看,剪切工艺的精度直接决定了二次加工的难度和质量。如果剪切后的部件尺寸偏差过***,会导致焊接时缝隙不均匀,增加焊接难度,甚至出现焊接缺陷;如果剪切断面毛刺过多,会增加后续打磨的工作量,影响生产效率。因此,在剪切工艺环节,需严格控制尺寸精度和断面质量,为后续二次加工奠定******基础。
从材料适配性来看,不同的塑料材质对剪切工艺和二次加工方法的要求不同,需实现工艺与材料的精准匹配。例如,PP、PE等韧性较***的材料,适合机械剪切和热板焊接;PC、ABS等硬度较高的材料,适合热剪切和超声波焊接;而纤维增强塑料则需采用激光剪切,并采用***殊的焊接和强化工艺。在生产过程中,需根据材料***性选择适配的剪切和二次加工方法,避免因工艺选择不当导致产品质量问题。
从生产效率来看,剪切工艺与二次加工的自动化、智能化协同是提升效率的关键。通过引入自动化剪切设备和智能焊接、组装生产线,实现剪切、焊接、组装等环节的无缝衔接,减少人工干预,提高生产效率和产品一致性。同时,利用数字化管理系统,对剪切和二次加工的全过程进行实时监控和质量追溯,及时发现和解决问题,降低废品率,实现降本增效。
结语
塑料储罐的剪切工艺与二次加工方法,是连接原材料与成品、基础功能与个性化需求的关键环节,它们不仅承载着产品质量的核心保障,更推动着塑料储罐向高精度、高可靠性、多功能化方向发展。随着材料科学的进步和加工技术的升级,剪切工艺将朝着更精准、更高效、更智能的方向迈进,二次加工方法也将不断创新,为塑料储罐适配更多复杂工况、满足更多个性化需求提供有力支撑。在未来,只有持续深耕剪切工艺与二次加工技术的协同创新,才能推动塑料储罐产业在各行业发挥更***价值,为工业生产的绿色、安全、高效发展注入强劲动力。