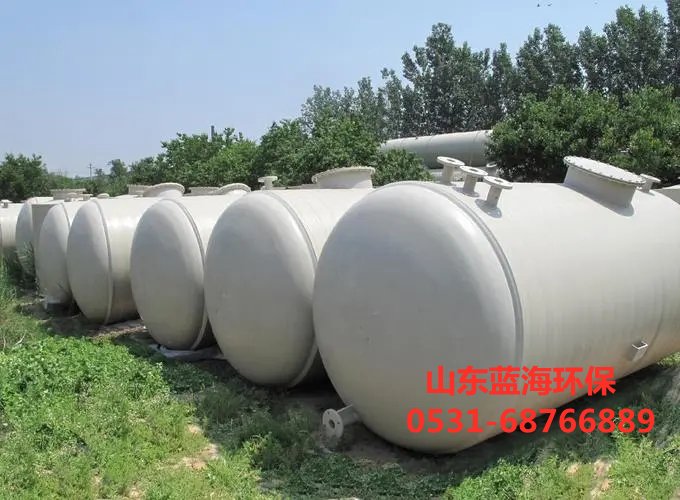
塑料储罐焊接缺陷及检测要求
在工业生产和存储***域,
塑料储罐因其耐腐蚀、重量轻、成本低等***势被广泛应用。然而,塑料储罐的焊接质量直接关系到其安全性和使用寿命。本文将详细探讨塑料储罐常见的焊接缺陷以及相应的检测要求,以确保储罐在使用过程中的安全性和可靠性。
一、塑料储罐常见焊接缺陷
1. 未焊透:
定义:焊缝金属与母材之间未能完全熔合,导致焊缝根部或边缘存在未焊接的区域。
原因:焊接电流过小、焊接速度过快、坡口设计不合理或焊接角度不当。
影响:降低焊缝强度,易引发裂纹和泄漏。
2. 气孔:
定义:焊缝中存在的气体在凝固过程中形成的空洞。
原因:焊接材料潮湿、焊接环境有风或气体保护不***。
影响:减少焊缝有效面积,降低承载能力。
3. 夹渣:
定义:焊缝中残留的非金属夹杂物。
原因:焊接前清理不彻底,焊接过程中熔渣未及时浮出。
影响:削弱焊缝强度,增加应力集中点。
4. 裂纹:
定义:焊缝或热影响区出现的开裂现象。
原因:焊接应力过***、材料选择不当或焊接工艺参数不合理。
影响:严重影响储罐的结构完整性,可能导致灾难性后果。
5. 变形:
定义:焊接后储罐形状发生改变,如凹陷、翘曲等。
原因:焊接热量输入不均、约束条件不足或焊接顺序不当。
影响:影响储罐的外观和使用性能,严重时需报废处理。
二、塑料储罐焊接检测要求
1. 目视检查(VT):
内容:对焊缝外观进行仔细检查,包括焊缝成形、颜色、表面缺陷等。
标准:依据相关行业标准或客户要求,如AWS D1.1、ASME BPVC Section VIII等。
工具:放***镜、直尺、焊缝规等。
2. 无损检测(NDT):
射线检测(RT):适用于检测内部缺陷,如气孔、夹渣等。需制定详细的曝光计划,确保图像清晰度。
超声波检测(UT):用于检测焊缝内部的分层、未焊透等缺陷。需选择合适的探头和耦合剂。
磁粉检测(MT):适用于铁磁性材料的表面和近表面缺陷检测。需注意磁场方向和强度控制。
渗透检测(PT):用于发现非多孔性金属材料的表面开口缺陷。需正确选择渗透剂和显像剂。
3. 力学性能测试:
拉伸试验:评估焊缝的抗拉强度,确保满足设计要求。
弯曲试验:检验焊缝的塑性变形能力和韧性。
冲击试验:测定焊缝在低温下的韧性,防止脆性断裂。
4. 压力试验:
水压试验:通过加压至规定值并保持一段时间,检查储罐是否有泄漏或明显变形。
气压试验:对于不允许有水分残留的场合,可采用干燥空气或氮气进行压力试验。
5. 密封性检查:
氦检漏:利用氦气作为示踪气体,检测微小的泄漏点。
卤素检漏:适用于***定介质的密封性检测,如氟利昂等。
6. 金相分析:
对焊缝及其热影响区进行微观组织观察,评估晶粒***小、形态及分布情况,判断是否存在过热、淬火等不***现象。
7. 硬度测试:
测量焊缝及附近区域的硬度值,间接反映材料的强度和耐磨性。常用的方法有布氏硬度、洛氏硬度和维氏硬度测试。
8. 腐蚀试验:
根据实际工况模拟腐蚀环境,评估储罐材料的耐蚀性和涂层的保护效果。常见的试验方法包括盐雾试验、湿热循环试验等。
9. 振动疲劳试验:
针对可能受到动态载荷作用的储罐,进行振动台试验以验证其在长期交变应力下的疲劳寿命。
10. 文档审查:
核查所有的焊接记录、材料证书、操作人员资质证明等相关文件是否齐全且符合规范要求。
综上所述,塑料储罐的焊接质量控制是一个系统工程,涉及从原材料选择到***终成品检验的多个环节。只有严格按照相关标准执行各项检测措施,才能有效预防和消除潜在的焊接缺陷,保障储罐的安全运行。